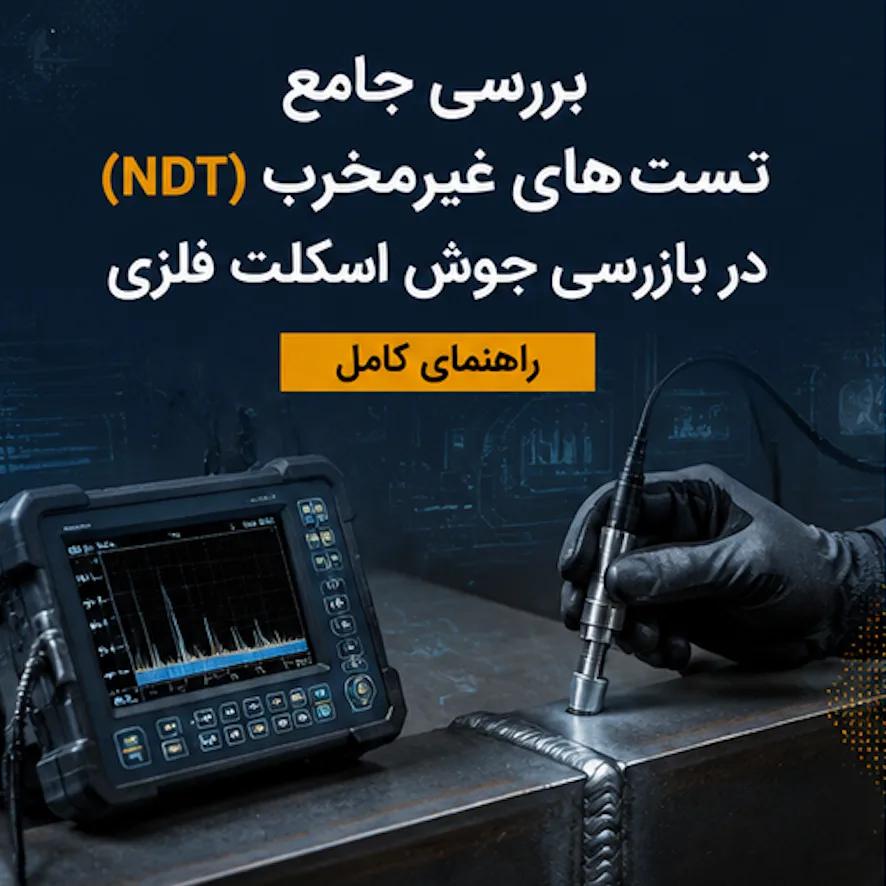
بررسی جامع تستهای غیرمخرب (NDT) در بازرسی جوش اسکلت فلزی
در فرایند ساخت و نصب اسکلتهای فولادی، کیفیت و یکپارچگی اتصالات جوش دادهشده تعیینکننده پایداری و ایمنی کل سازه در برابر بارهای ثقلی، باد و زلزله است. بروز عیوب متالورژیکی یا هندسی در خطوط جوش مانند ترکها، ذوب ناقص یا حبس سرباره میتواند تمرکز تنش شدیدی ایجاد کرده و منجر به شکست ناگهانی و فاجعهبار اتصالات شود.
برای ارزیابی و تضمین سلامت جوشها بدون آسیب رساندن به قطعات ساختهشده، از آزمونهای غیرمخرب (Non-Destructive Testing یا NDT) استفاده میشود. در این مقاله تخصصی، به معرفی اصول، مزایا، محدودیتها و استانداردهای متداول روشهای NDT در صنعت سازههای فلزی میپردازیم.
تست غیرمخرب (NDT) چیست و چه اهمیتی در سازههای فلزی دارد؟
تستهای غیرمخرب به مجموعهای از روشهای بازرسی فنی و مهندسی اطلاق میشود که بدون ایجاد تغییر فیزیکی یا تخریب در قطعه کار، عیوب سطحی، زیرسطحی و حجمی متریال و اتصالات را شناسایی میکنند.
اهمیت بازرسی NDT در کارخانههای اسکلت فلزی عبارت است از:
- تضمین انطباق با استانداردها: بررسی تطابق ساخت با استانداردهای مرجع نظیر AWS D1.1 (کد جوشکاری سازههای فولادی) و مبحث دهم مقررات ملی ساختمان.
- افزایش ضریب اطمینان سازه: جلوگیری از ورود قطعات معیوب به سایت نصب و تضمین عملکرد لرزهای مطلوب اتصالات گیردار.
- کاهش هزینههای دوبارهکاری: کشف سریع عیوب در حین فرایند مونتاژ و پیش از اعمال پوششهای رنگ و سندبلاست.
- صدور مدارک تضمین کیفیت (Quality Dossier): ثبت و ارائه شناسنامه کیفی قطعات جهت تحویل رسمی به دستگاه نظارت و کارفرما.
اصلیترین روشهای تست غیرمخرب جوش در اسکلت فلزی
روشهای NDT بر اساس موقعیت عیوب هدف، به دو گروه کلی روشهای بازرسی سطحی و روشهای بازرسی حجمی (حساس به عیوب داخلی) تقسیم میشوند:
۱. بازرسی چشمی جوش (Visual Testing - VT)
پایهایترین، ارزانترین و ضروریترین گام در زنجیره بازرسی جوش، آزمون چشمی است. بر اساس استانداردها، هیچ تستی نباید پیش از انجام و تأیید کامل تست چشمی انجام شود.
- ابزارهای مورد استفاده: گیجهای اندازهگیری جوش (مثل گیج کمبریج و هایلو)، ذرهبین، آینههای بازرسی و نورسنج.
- عیوب قابل شناسایی: گرده جوش اضافی یا ناکافی، گلویی ناکافی، سوختگی کناره جوش (Undercut)، پر نشدگی (Underfill)، بریدگیها، تخلخلهای سطحی و ناپیوستگیهای هندسی ظاهری.
- محدودیت: ناتوانی در شناسایی عیوب درون عمق جوش.
۲. تست مایعات نافذ (Liquid Penetrant Testing - PT)
روشی ساده و با دقت بالا برای شناسایی عیوب سطحی بسیار ریز که با چشم غیرمسلح دیده نمیشوند.
- مکانیزم عملکرد: مایع نافذ با کشش سطحی بالا روی درز جوش اسپری شده و از طریق خاصیت مویینگی به درون ترکهای باز نفوذ میکند. پس از پاکسازی سطح و اعمال پودر ظاهرکننده (Developer)، مایع از ترکها بیرون کشیده شده و موقعیت عیب را با کنتراست رنگی نمایان میسازد.
- کاربرد: مناسب برای بازرسی ریشه جوش، لبههای پخزده شده و سطوح غیرمغناطیسی یا بعد از سنگزنی پاسهای میانی.
- محدودیت: فقط عیوبی که به سطح راه دارند کشف میشوند و سطوح زبر مانع اجرای دقیق تست هستند.
۳. تست ذرات مغناطیسی (Magnetic Particle Testing - MT)
یکی از پرکاربردترین روشها برای کشف ناپیوستگیهای سطحی و زیرسطحی کمعمق در متریالهای فرومغناطیس (نظیر فولاد ساختمانی).
- مکانیزم عملکرد: با اعمال میدان مغناطیسی توسط یوک (Yoke)، در محل وجود ترک شار مغناطیسی نشتی پیدا میکند. پاشش برادههای مغناطیسی (خشک یا سوسپانسیون مرطوب فلورسنت) باعث تجمع ذرات در لبههای ترک و آشکار شدن دقیق آن میشود.
- مزایا: سرعت اجرای بالا، حساسیت عالی به ترکهای سطحی ریز ناشی از انجماد یا تنش، و قابلیت اجرا روی سطوح با زبری متوسط.
- محدودیت: نیاز به منبع الکتریسیته و محدودیت عمق بازرسی (حداکثر تا عمق ۲ الی ۳ میلیمتری سطح).
۴. تست التراسونیک (Ultrasonic Testing - UT)
قدرتمندترین و متداولترین روش بازرسی حجمی در ساخت اسکلتهای فلزی جهت ارزیابی عمق درزهای جوش نفوذی (CJP) و اتصالات تیشکل (T-Joints).
- مکانیزم عملکرد: امواج صوتی فرکانس بالا (معمولاً ۲ تا ۵ مگاهرتز) توسط پروب پیزوالکتریک به درون قطعه هدایت میشوند. با برخورد امواج به ناپیوستگیهای داخلی، امواج بازتاب شده (Echo) دریافت و روی صفحه دستگاه به سیگنالهای دامنه-زمان تبدیل میگردند تا موقعیت و عمق عیب مشخص شود.
- روشهای مدر و روش پراش زمان پرواز (TOFD) با اسکن چندزاویهای، امکان تصویرسازی دوبعدی و سهبعدی و ثبت الکترونیکی عیوب را فراهم میکنند.
- عیوب قابل شناسایی: ترکهای ریشه و عمقی، عدم ذوب کافی (Lack of Fusion)، نفوذ ناقص (Lack of Penetration) و جدایش لایهای ورقها (Lamination).
۵. تست رادیوگرافی (Radiographic Testing - RT)
روایش لایهای ورقها (Lamination).
۵. تست رادیوگرافی (Radiographic Testing - RT)
روشی استاندارد برای ثبت دائمی وضعیت داخلی جوشها با استفاده از اشعه X یا گاما.
- مکانیزم عملکرد: پرتوهای یونیزان از ضخامت اتصال عبور کرده و جذب تفاضلی آنها بر روی فیلم رادیوگرافی یا سنسور دیجیتال، تصویری از چگالیهای متغیر ثبت میکند؛ عیوبی مثل تخلخل یا حفرات به صورت لکههای تیرهتر ظاهر میشوند.
- مزایا: ارائه سند فیزیکی/دیجیتال همیشگی، حساسیت بالا به حفرات کروی و ناخالصیهای حجمی سرباره.
- محدودیتها: خطرات پرتوهای رادیواکتیو و نیاز به تخلیه محیط کارگاه، هزینه بالا و حساسیت کمتر به ترکهای بسیار نازک موازی با پرتو.
جدول مقایسه روشهای تست غیرمخرب (NDT)
| روش آزمون | موقعیت عیب | سرعت اجرا | هزینه بازرسی | قابلیت ثبت دائمی | کاربرد شاخص در سازه فلزی |
|---|---|---|---|---|---|
| آزمون چشمی (VT) | سطحی | بسیار بالا | بسیار کم | بهصورت چکلیست / عکس | ۱۰۰٪ خطوط جوش، قطعات و مونتاژ اولیه |
| مایعات نافذ (PT) | سطح باز | متوسط | اقتصادی | عکسبرداری | پاس ریشه، بازرسی نشتی و متریال غیرمغناطیسی |
| ذرات مغناطیسی (MT) | سطحی و زیرسطحی | بالا | اقتصادی و متوسط | عکسبرداری | جوشهای گوشه، لبههای برشخورده و اتصالات بادبند |
| التراسونیک (UT / PAUT) | داخلی و حجمی | بالا | متوسط تا بالا | کامل در روشهای دیجیتال PAUT | جوشهای نفوذی تیر به ستون، ورقهای پیوستگی و ضخیم |
| رادیوگرافی (RT) | داخلی و حجمی | کند | بالا | تصویر فیلم رادیوگرافی / دیجیتال | جوشهای لولهها، مخازن تحت فشار و درزهای لببهلب خاص |
معیارهای پذیرش و استانداردهای مرجع بازرسی
تفسیر نتایج تستهای NDT باید کاملاً مطابق با کدهای استاندارد پروژه صورت گیرد:
- کد AWS D1.1: معتبرترین مرجع جهانی برای سازههای فولادی ساختمانی که حدود پذیرش عیوب استاتیکی و سیکلی (دینامیکی) را تعیین میکند.
- استانداردهای ISO (مانند ISO 5817 و ISO 17635): دستهبندی کیفیت عیوب جوش در سطوح B، C و D.
- مبحث دهم مقررات ملی ساختمان: تعیینکننده الزامات درصد بازرسی NDT بر اساس نوع اهمیت ساختمان، لرزهخیزی و نوع اتصالات (مانند الزام بازرسی ۱۰۰٪ جوشهای نفوذی در قابهای خمشی ویژه).
کنترل کیفیت کارخانهای در سازه صنعت رباط
در پروژههای صنعتی و ساختمانی بزرگ، رعایت رویههای استاندارد WPS (دستورالعمل جوشکاری) و PQR (تأییدیه فرایند) در کنار بکارگیری بازرسان دارای گواهینامه معتبر سطح ۲ و ۳ (ASNT Level II / III) حیاتی است. در ساخت اسکلتهای فلزی مدرن و پیچ و مهرهای، کنترل دقیق ابعادی سوراخها و تست کیفیت جوش اتصالات پایهستونها و صفحات گاست تضمینکننده مونتاژ بدون نقص در کارگاه است.
جمعبندی
آزمونهای غیرمخرب (NDT) ابزاری غیرقابلچشمپوشی برای تضمین پایایی، مقاومت و عملکرد لرزهای سازههای فلزی هستند. ترکیب هوشمندانه روشهای چشمی (VT)، مغناطیسی (MT) و التراسونیک (UT) با پوشش حداکثری عیوب سطحی و حجمی، اطمینان سازهای بالایی را با هزینهای بهینه به ارمغان میآورد.
شرکت مهندسی سازه صنعت رباط با استقرار سیستم کنترل کیفیت جامع (QC/QA) و بهرهگیری از تجهیزات مدرن بازرسی NDT در تمامی خطوط برش، مونتاژ، جوشکاری اتوماتیک و رنگآمیزی، بالاترین استانداردهای ایمنی و کیفیت مهندسی را در تولید انواع اسکلتهای فلزی ساختمانی و سولههای صنعتی ارائه مینماید.


